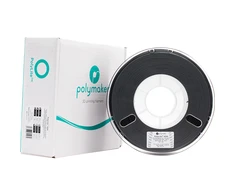
1. Kokią temperatūrą turi turėti Polymaker PolyLite ASA spausdinimo antgalis?
Antgalį šildykite nuo 240 iki 260 laipsnių Celsijaus. Tinkama ekstruderio temperatūra užtikrina sklandų č filamentų tekėjimą. Pernelyg žema šiluma gali sukelti kamščius, o per aukšta – pakenkti detalei. Visada laikykitės gamintojo nurodytų ribų, kad gautumėte tvirtą ir kokybišką rezultatą.
2. Kodėl ši medžiaga yra atspari ilgalaikiam buvimui lauke?
Šis plastikas pasižymi dideliu atsparumu ultravioletiniams spinduliams. Dėl to jis neblunka ir netrapėja veikiamas saulės šviesos. Palyginti su įprastu ABS, jis kur kas ilgiau išlaiko savo savybes. Todėl puikiai tinka lauko dekoracijoms, automobilių dalims ar kitiems gaminiams, kuriems reikia patvarumo.
3. Kokia platformos temperatūra reikalinga norint išvengti detalių atšokimo?
Staliuką šildykite maždaug nuo 75 iki 95 laipsnių Celsijaus. Tinkamai įkaitintas pagrindas padeda pirmajam sluoksniui tvirtai priklijuoti. Jei kampai vis tiek kyla, naudokite specialius sukibimą gerinančius paviršius. Tai užtikrina, kad spausdinys išliks plokščias ir neatskils nuo pagrindo.
4. Kokius aušinimo ventiliatoriaus nustatymus rinktis norint tvirtesnio gaminio?
Norėdami didesnio stiprumo, aušinimo ventilatorius išjunkite visiškai. Taip lydalas sukimba lėčiau ir sluoksniai sujungiami patikimiau. Jei svarbiausia paviršiaus išvaizda, rinkitės žemą aušinimo režimą. Stiprumas ir estetika dažnai reikalauja skirtingų nustatymų, todėl pasirinkite pagal savo projekto poreikius.
5. Ar reikia papildomai kietinti atspausdintus gaminius?
Norint geriausių rezultatų, rekomenduojama atlikti terminį apdorojimą 70 laipsnių Celsijaus temperatūroje apie šešias valandas. Šis papildomas žingsnis padidina kristališkumą ir pagerina mechanines savybes. Po kietinimo detalė tampa atsparesnė karščiui ir įtempimams. Procedūra nėra privaloma, bet naudinga techniniams gaminiams, kurie patirs dideles apkrovas.